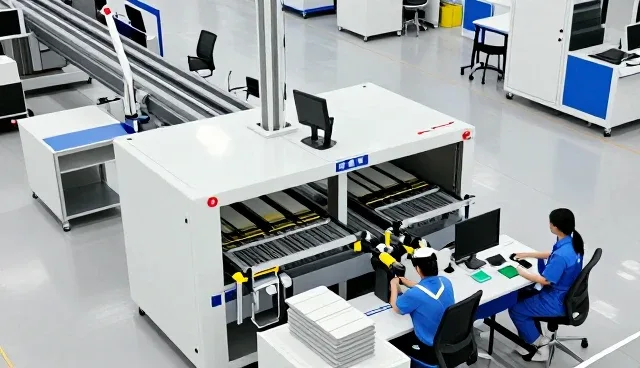
在化工生产过程中,分装作业作为连接原材料与最终产品的重要环节,其操作规范与维护效率直接影响整体生产质量与安全。南通鸿富达利化工有限公司在分装流程中,始终强调全流程跟进的重要性,从物料准备到最终封装,每个阶段都需精准把控,确保各环节衔接顺畅,减少潜在风险。例如,在物料预处理阶段,需对原料进行严格筛选与检测,确保其符合分装标准。这一过程不仅提升了分装效率,也有效避免了因原料杂质导致的设备磨损或产品污染问题。
全流程跟进的核心在于信息透明与操作协同。分装过程中,从原料入库到封装完成,每一环节的数据都需实时上传至系统,便于管理人员随时查看进度与异常情况。南通鸿富达利化工通过引入信息化管理系统,实现了对分装流程的全程监控,确保每个环节都有据可查、责任明确。同时,系统还能根据历史数据自动预警潜在问题,如设备运行异常或原料批次变动,从而提前采取应对措施,降低生产中断风险。
在实际操作中,分装设备的维护是保障流程稳定的关键。分装机在长期运行过程中,易因物料残留、温度变化或机械磨损导致性能下降。因此,定期检查与维护是必不可少的。例如,需对分装机的密封部件进行清洁与更换,防止物料泄漏造成环境污染;同时,定期校准计量装置,确保分装量的准确性。南通鸿富达利化工在维护方面建立了标准化流程,不仅提升了设备运行效率,也降低了因设备故障导致的停机时间。
分装过程中,操作人员的技能水平同样影响流程质量。全流程跟进不仅是技术层面的管理,也涉及人员操作的规范化。南通鸿富达利化工通过定期组织培训,确保员工熟练掌握分装设备的操作流程与应急处理方法。例如,在分装过程中,若发生物料堵塞,员工应第一时间关闭设备并进行清理,防止设备过热引发安全事故。此外,培训还涵盖清洁卫生规范,确保分装区域符合安全生产标准,减少交叉污染风险。
在分装流程中,物料的存储与运输也是全流程跟进的重要环节。原材料在分装前需保持适当的温度和湿度,以避免因环境变化影响分装效率或产品质量。南通鸿富达利化工在仓储管理中引入了智能温控系统,能够根据物料特性自动调节存储环境,确保原料在最佳状态下进入分装环节。同时,运输过程中采用防震、防潮包装,减少物料在运输过程中的损耗,提高分装作业的稳定性。
分装流程的优化不仅体现在设备与人员管理上,还涉及流程设计与持续改进。南通鸿富达利化工通过分析历史分装数据,发现部分环节存在冗余操作,如重复检查或设备切换时间过长。为此,公司对流程进行了优化,减少了不必要的步骤,提升了整体效率。例如,在分装机切换不同物料时,通过预设程序快速调整参数,缩短了准备时间,提高了分装作业的连续性。这种持续改进的思维方式,使得分装流程更加高效和可控。
最后,全流程跟进的实施还离不开管理制度的支撑。南通鸿富达利化工在分装环节建立了完善的管理制度,包括操作规范、设备维护标准和质量控制流程。这些制度不仅规范了员工行为,也明确了各岗位的责任分工,确保每个环节都有专人负责。同时,公司还引入了定期评估机制,通过数据分析找出流程中的薄弱环节,并制定相应的改进措施,从而不断提升分装作业的整体水平。