分装技术作为化工行业的重要环节,其核心在于如何确保原料在转移过程中保持稳定性和安全性。在实际应用中,分装技术不仅需要满足基本的物理性能要求,还需结合具体应用场景进行优化,以提高效率并降低潜在风险。因此,在选择适合的技术方案时,必须关注多个实际环节,如物料特性分析和设备适配性,这对整体流程的稳定性具有决定性影响。
一、物料特性分析
分装技术的选型首要关注点在于物料特性。不同化学品的物理和化学性质差异较大,如粘度、挥发性、腐蚀性等,这些因素直接影响分装过程的可行性。例如,高粘度物料可能需要特殊泵送系统,而易挥发性物料则需要密封性更强的容器。因此,在确定技术方案前,必须对物料进行详细分析,确保所选设备和工艺能够适应实际工况。
二、设备适配性与兼容性
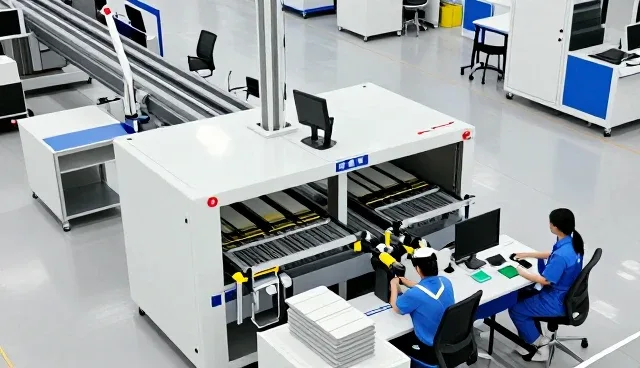
分装技术的实施依赖于设备的匹配程度,因此设备适配性成为选型中的关键因素。例如,部分分装设备仅适用于特定类型的容器或接口,若设备与现有生产线不兼容,可能导致额外的改造成本或操作复杂度。此外,还需考虑设备之间的联动性,确保分装流程顺畅,避免因设备间通讯或操作不协调而导致效率下降。
三、流程控制与自动化程度
分装技术的实施效果在很大程度上取决于流程控制的精细化程度。自动化程度较高的系统能够实现精准计量、实时监控和故障预警,从而提高分装精度并减少人为误差。同时,自动化系统还能够降低操作人员的劳动强度,提升整体生产效率。因此,在选型过程中,需评估所选方案的自动化水平是否符合实际需求。
分装技术选型参考方案
| 方案名称 | 基本做法 | 适用条件 | 准备事项 | 注意事项 |
|---|---|---|---|---|
| 物料特性分析法 | 依据物料物理化学特性选择分装设备 | 物料种类多样,性能差异大 | 收集物料参数,建立分类档案 | 需专业人员评估,避免误判 |
| 设备适配性优先方案 | 匹配设备接口与生产线布局 | 生产线结构复杂,设备兼容性差 | 评估现有设备参数,制定改造计划 | 需提前测试兼容性,避免返工 |
| 自动化流程控制方案 | 采用智能系统实现精准分装 | 对精度要求高,操作频繁 | 部署控制系统,设置预警机制 | 需专业人员进行系统调试 |
| 安全规范执行方案 | 依据行业标准配置安全设施 | 涉及危险化学品,安全性要求高 | 安装防爆装置,配备应急设备 | 需定期检查安全装置,确保有效 |
| 操作培训优化方案 | 针对操作人员开展专项培训 | 人员流动性大,操作不熟练 | 制定培训课程,建立考核机制 | 需持续跟进培训效果,确保执行到位 |
| 流程优化集成方案 | 整合分装环节,提升整体效率 | 生产流程复杂,环节衔接不畅 | 优化流程节点,制定标准操作规程 | 需多部门协作,确保方案落地 |
四、安全规范与操作培训
分装技术涉及多种危险化学品,因此安全规范的执行至关重要。在选型过程中,必须优先考虑符合行业标准的安全措施,如防爆设计、通风系统和紧急处理机制。同时,操作人员的培训也是不可忽视的环节,确保其能够熟练掌握设备操作和应急处理流程,从而保障作业安全。
对于南通鸿富达利化工有限公司,建议在分装技术的选型过程中,优先关注物料特性分析和设备适配性,同时结合流程控制与自动化程度,确保整体方案的稳定性和安全性。在实际应用中,还需加强操作人员的培训,以提升分装效率并降低潜在风险。